Přímá odpověď
Typ upínacího zařízení by měl být vybrán shodou tří proměnných najednou: typ pece, špičková provozní teplota a geometrie zatížení. Pracovním pravidlem je, že precizně lité přípravky vyrobené odstředivým litím vyhovují kontinuálním pecím s vysokým zatížením, jako jsou tlačné linky a pásové linky, zatímco svařované přípravky pro tepelné zpracování vyhovují lehčím komorovým pecím vsádkového typu, kde záleží na rychlém obratu a flexibilitě designu více než na absolutní životnosti. Studnové pece a jámové pece obecně spoléhají na sloupy pece a lité základní podnosy spíše než na mřížkové koše, protože vertikální nakládací schéma vyžaduje pevnou podporu s plochým dnem.
Typ pece je prvním filtrem pro výběr zařízení
Před porovnáním materiálů nebo tvarů zužuje pole samotná konfigurace pece. Zařízení pro tepelné zpracování, které dobře funguje ve vakuové peci, může v atmosférické jámové peci předčasně selhat, jednoduše proto, že tepelný cyklus, chemie atmosféry a mechanické zatížení jsou odlišné.
| Typ pece | Doporučené svítidlo | Proč to sedí |
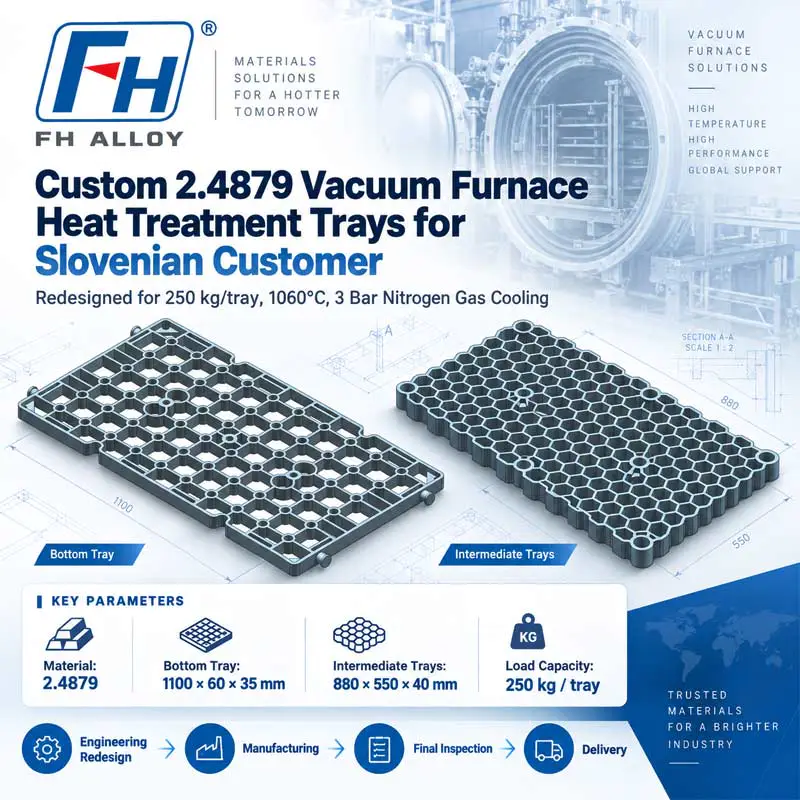
| Vakuová/uzavřená ochlazovací pec | Litý přípravek, slitina pro odstředivé lití | Jednotná struktura zrna odolává tečení při opakovaných tepelných cyklech |
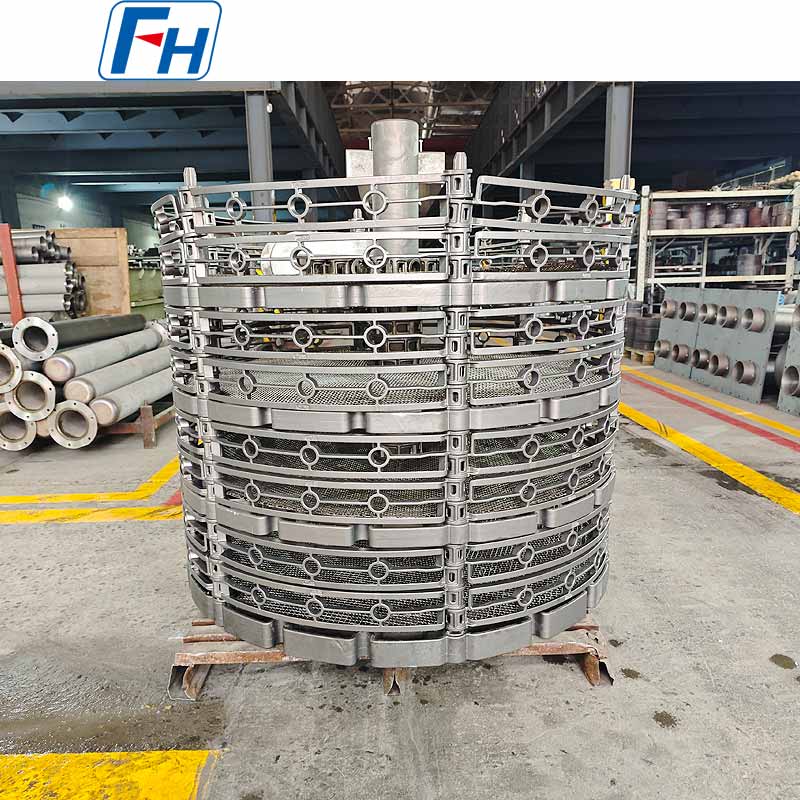
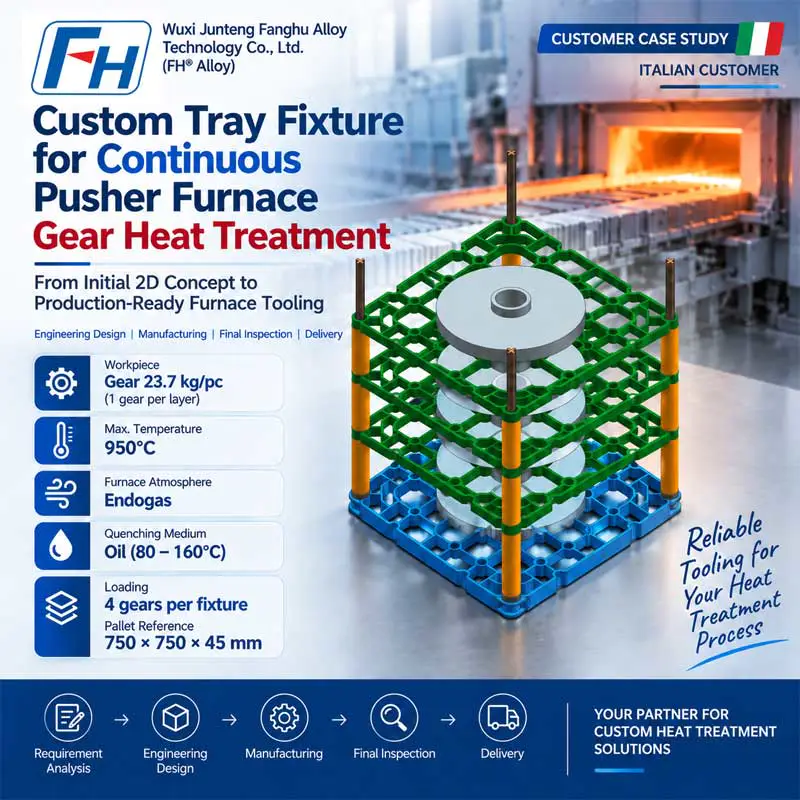
| Kontinuální tlačná / síťová pásová pec | Sestavy válečků pece pro tepelné zpracování | Ploché, nosné podnosy se hladce pohybují přes válečky bez překlápění |
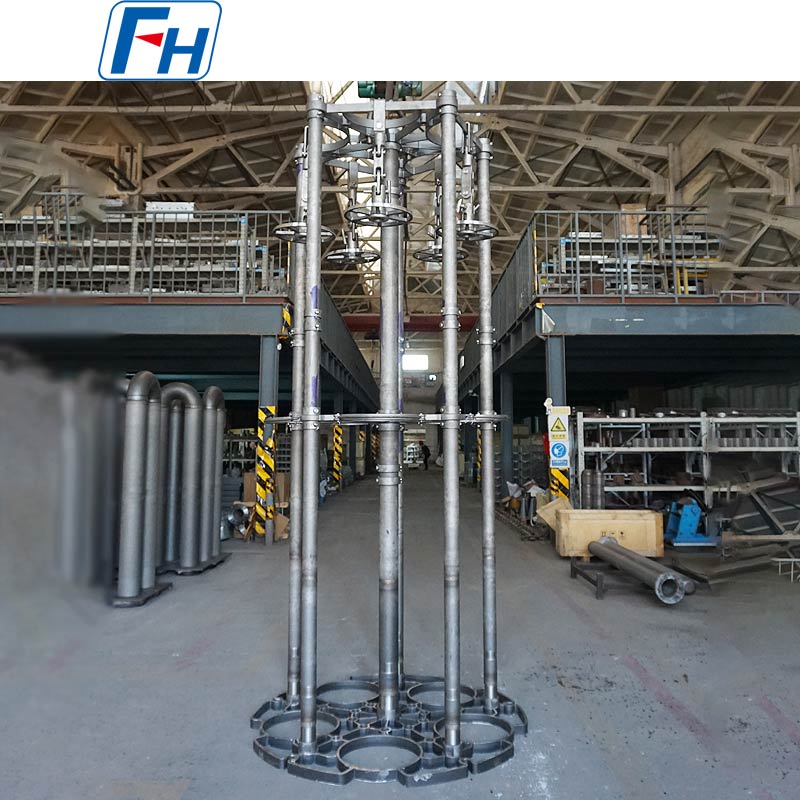
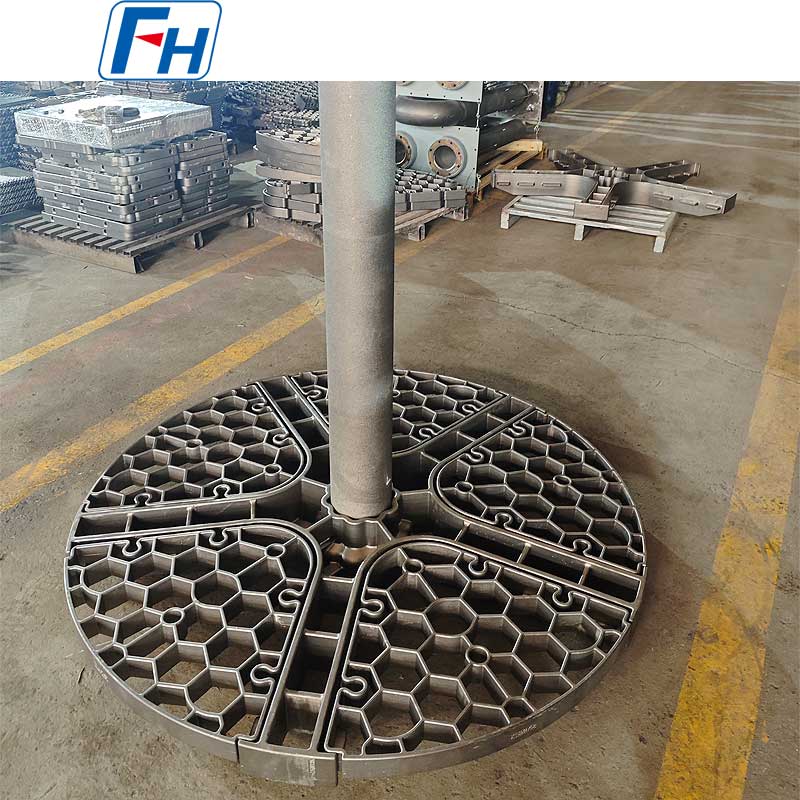
| Studna / jámová pec | Pilíře pece s litými podpěrnými koši | Vertikální zatížení vyžaduje pevnou základnu, která se pod váhou neprohýbá |
| Komorová / skříňová pec | Svařované přípravky pro tepelné zpracování | Nižší jednotkové náklady a kratší dodací lhůta pro různé velikosti dávek |
| Solná lázeň / nauhličovací pec | Potažené nebo otěruvzdorné vložky na litých rámech | Ochrana proti korozi prodlužuje životnost proti napadení roztavenou solí |
Odlévaná a svařovaná svítidla: Srovnání vedle sebe
Toto je druhý rozhodovací bod po typu pece. Přesný licí koš vyrobený procesem ztraceného vosku poskytuje hladší, plošší povrch a drží přísnější tolerance v průběhu tisíců tepelných cyklů, ale jeho opracování trvá déle. Svařovaný přípravek pro tepelné zpracování lze postavit ze skladové desky a tyče během dní, což je důležité, když zákazník potřebuje přípravek pro jednorázový nebo maloobjemový provoz.
| Faktor | Odlévací přípravek | Svařovaný přípravek |
| Typická životnost | 600 – 1 200 tepelných cyklů | 200 – 400 tepelných cyklů |
| Špičková teplotní tolerance | Až 1 180 °C se žáruvzdornými slitinami | Obvykle omezena na 950 – 1 050 °C |
| Rozměrová stabilita | Vysoká, nízká deformace při opakovaném namáhání | Mírné, svary jsou prvním bodem selhání |
| Dodací lhůta | Delší, potřeba nářadí | Kratší, není potřeba žádné nářadí |
| Nejlepší fit | Velkoobjemové, nepřetržité výrobní linky | Maloobjemové, smíšené dávkové operace |
Běžné typy svítidel a kdy každý dává smysl
V obou kategoriích odlévaných i svařovaných musí tvar přípravku stále odpovídat geometrii součásti a způsobu nakládání pece.
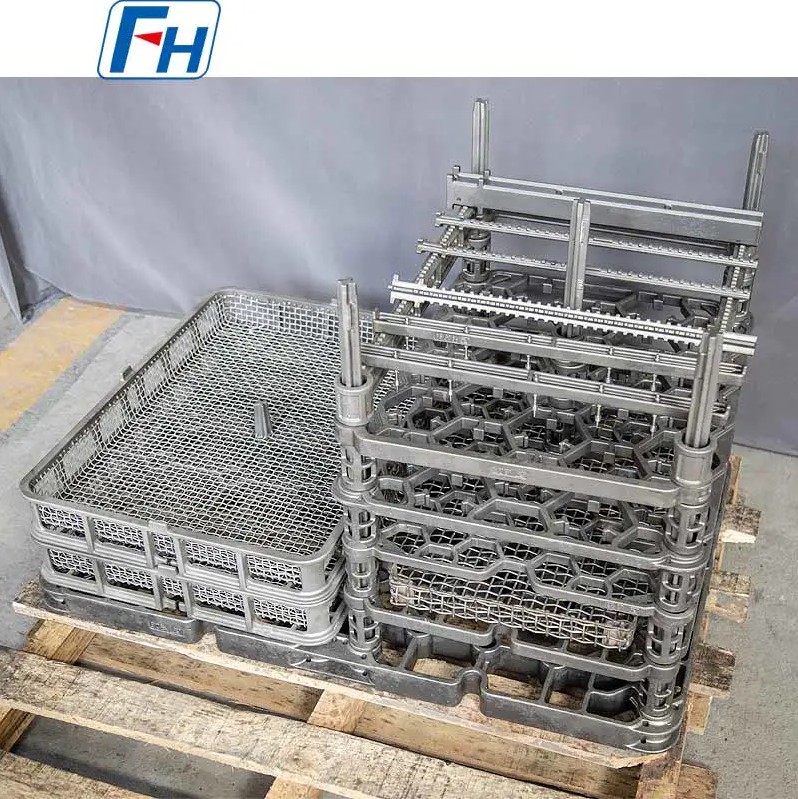
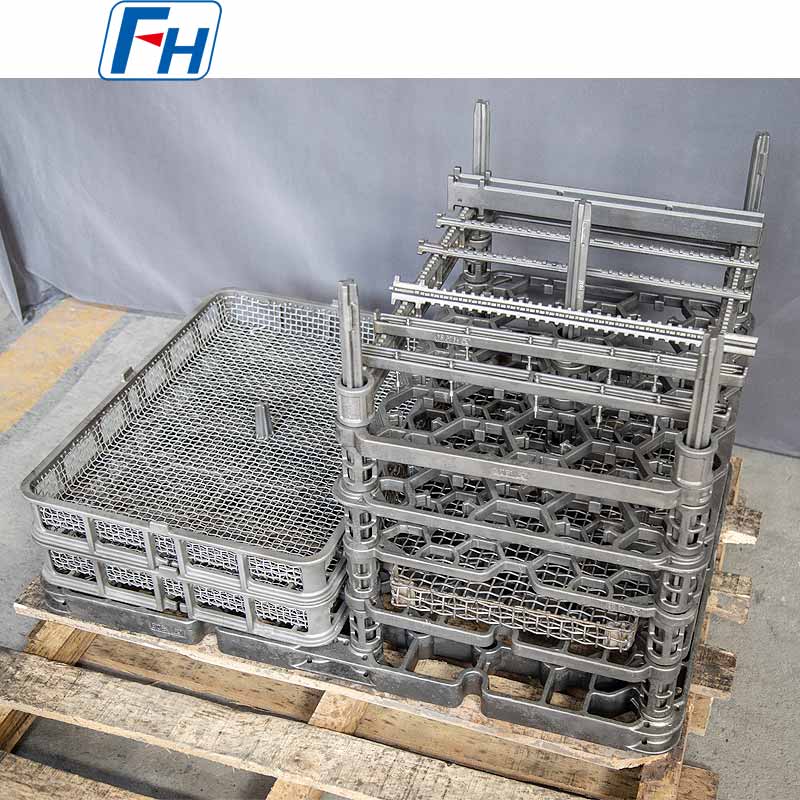
- Základní podnosy pro tepelné zpracování — ploché plošiny pro rozložení nákladu, které se nejlépe hodí pro malé, velkoobjemové součásti, jako jsou spojovací prvky, ložiskové kroužky a polotovary ozubených kol pohybující se v průběžných pecích.
- Přesný licí koš — děrované nebo mřížkové koše, které umožňují volnou cirkulaci atmosféry nebo plynu, ideální pro nauhličování a cementování, kde rovnoměrný proud plynu řídí tvrdost povrchu.
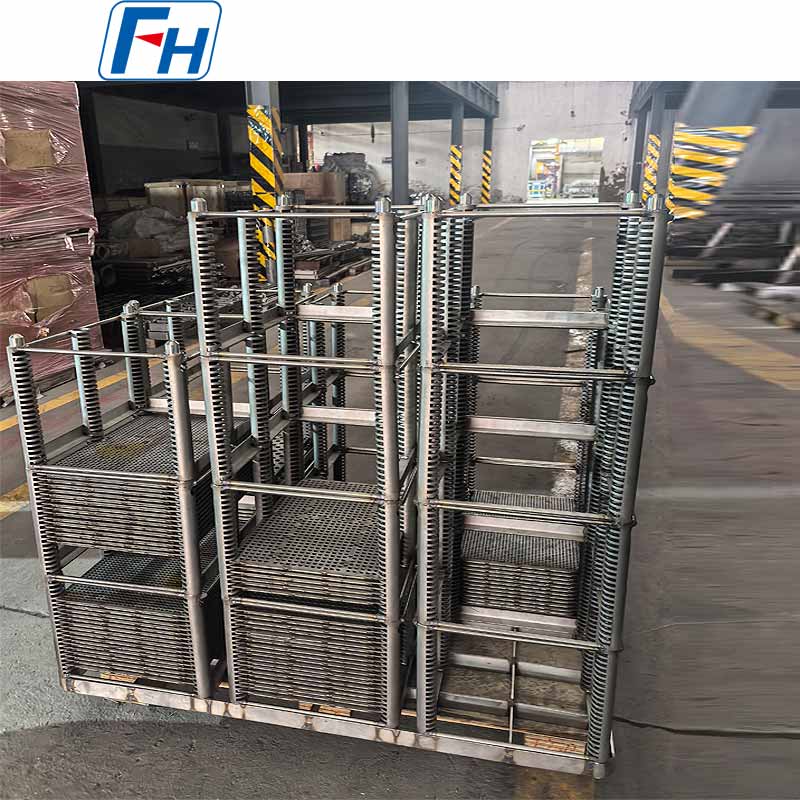
- Svařované přípravky pro tepelné zpracování — zakázkové regály a rámy pro nepravidelné nebo nadrozměrné díly, běžné v maloobjemových prodejnách nástrojů a forem.
- Sestavy pecních válečků a válečkových kolejnic — podpírejte upínací přípravek v pohybu spíše než přímo obrobek, což je nezbytné pro pece s posunovacím typem a pece s válečkovou nístějí, kde přípravky nepřetržitě procházejí topnou zónou.
- Vložky odolné proti opotřebení — přidává se do kontaktních bodů s vysokým třením na upínacích zařízeních a kolejnicích, aby se zpomalilo opotřebení povrchu v kontinuálních pecích pracujících na více směn za den.
Produktová řada přípravků podle aplikace pece
Následující rodiny přípravků pokrývají nejběžnější konfigurace pece popsané výše, od kontinuálních tlačných linek až po jednotky typu studny.
Přizpůsobte jakost materiálu špičkové provozní teplotě
Tvar přípravku je pouze polovinou rozhodnutí – jakost slitiny určuje, zda přípravek přežije skutečný tepelný profil bez prohýbání nebo praskání. Přípravky vyrobené pomocí odstředivého lití obvykle dosahují rovnoměrnější struktury zrna než staticky odlévané díly, což zlepšuje odolnost proti tečení při trvale vysoké teplotě.
| Stupeň materiálu | Přibl. Špičková teplota | Typické použití |
| 1.4848 | Až 1 100 °C | Jámové pece, univerzální koše |
| 1.4849 | Až 1 150 °C | Průběžné zavážecí stojany pece |
| 1.4852 | Až 1 180 °C | Studniční pece, přesné lité přípravky |
| Cr25Ni20 | Až 1 100 °C | Přípravky pro vysokoteplotní provoz, obecné nauhličování |
Výběr svítidel podle průmyslové aplikace
- Výroba automobilů — vysoce zatížené přípravky s nízkou deformací pro nauhličování a nitridaci převodovek a konstrukcí karoserií, obvykle spárované s linkami pecních válečků pro kontinuální průchodnost.
- Letectví — Zakázkové přípravky z vysokoteplotní slitiny pro titan a díly z vysokopevnostních slitin, u kterých nelze vyjednávat o rozměrové přesnosti při opakovaných tepelných cyklech.
- Energetika a těžký průmysl — modulární, s více pecemi kompatibilní přípravky pro lopatky turbín a potrubí kotlů, často stavěné s pilíři pece pro nesení těžkých nadrozměrných nákladů.
- Výroba forem a nástrojů — specializované nosné konstrukce, které zabraňují praskání nebo deformaci během tepelného zpracování formy, což výrazně prodlužuje životnost formy.
Praktický kontrolní seznam před objednáním svítidla
Prozkoumání těchto otázek před zadáním objednávky zabrání nejčastějšímu nesouladu mezi typem přípravku a výkonem pece.
- Jaký je typ pece – vakuová, tlačná, studniční, komorová nebo solná lázeň?
- Jaká je maximální provozní teplota, kterou zařízení opakovaně uvidí?
- Je výroba kontinuální a velkoobjemová, nebo nízkoobjemová a smíšená?
- Potřebuje náklad otevřený průtok plynu, jako u koše na přesné lití, nebo rovný pevný povrch, jako u základního podnosu?
- Bude se přípravek pohybovat přes válce pece a potřebuje v kontaktních bodech vložky odolné proti opotřebení?
- Existuje rozpočet a dodací lhůta pro odlévací nástroje, nebo je svařovaný přípravek rychlejší cestou?

 0086-13338774804

 Jul 20, 2026
 Category
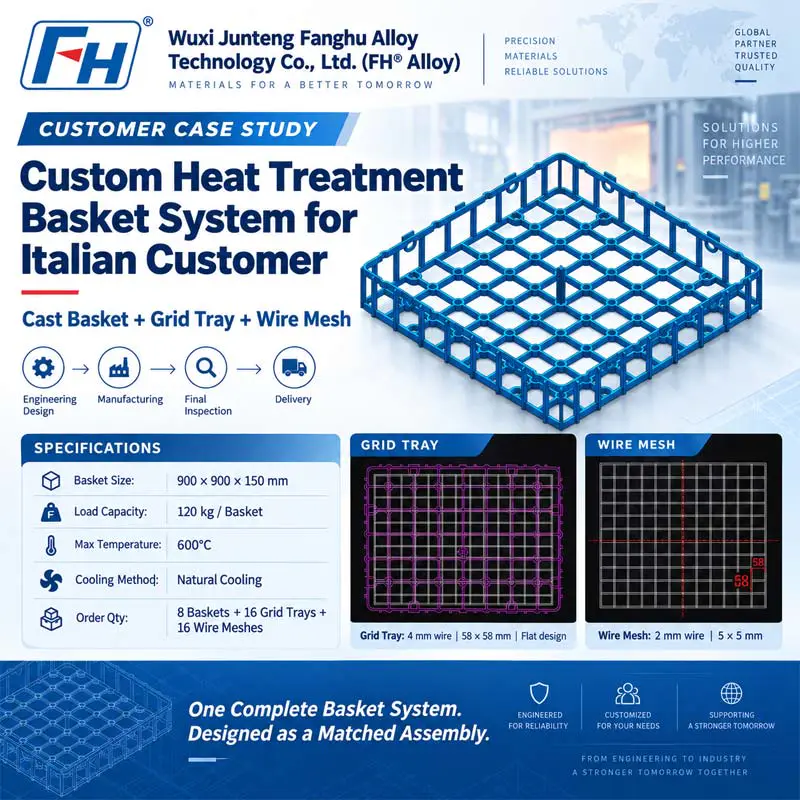
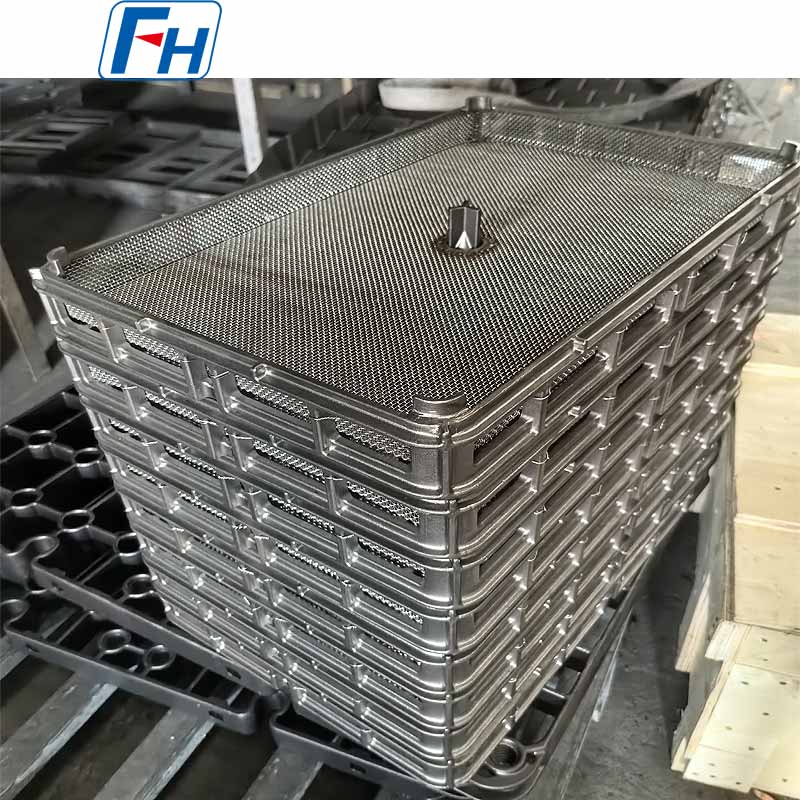 Trvanlivá zařízení na tepelné zpracování Cr25Ni20 pro vysokoteplotní operace | FH®
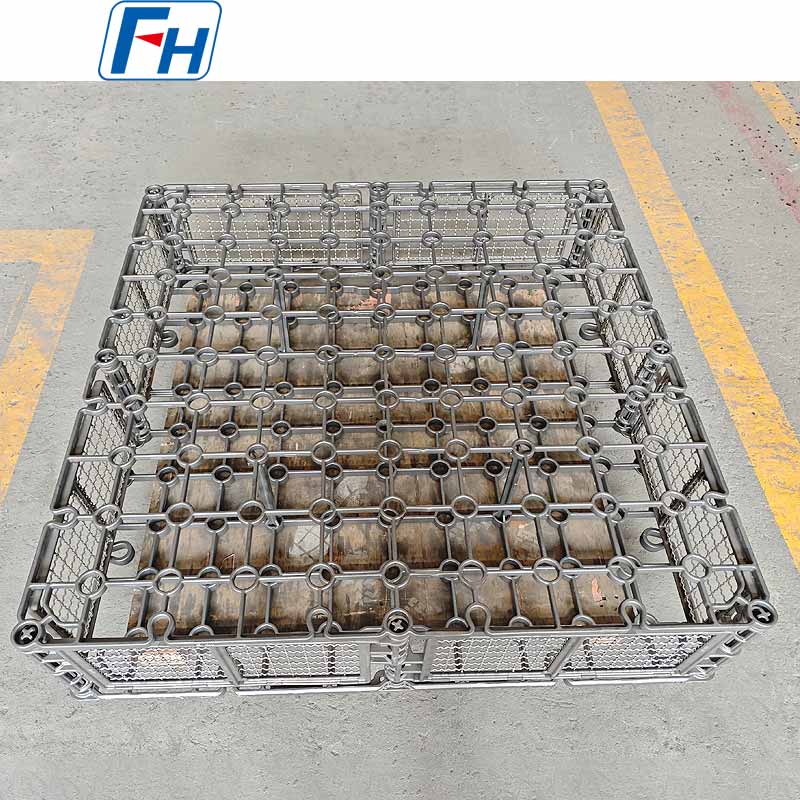 FH® Cr25Ni20 Kombinovaný nabíjecí koš pro tepelné zpracování pro válečkovou pec se solnou lázní
 FH® svařované přípravky pro tepelné zpracování | Přesné inženýrství pro pecní aplikace
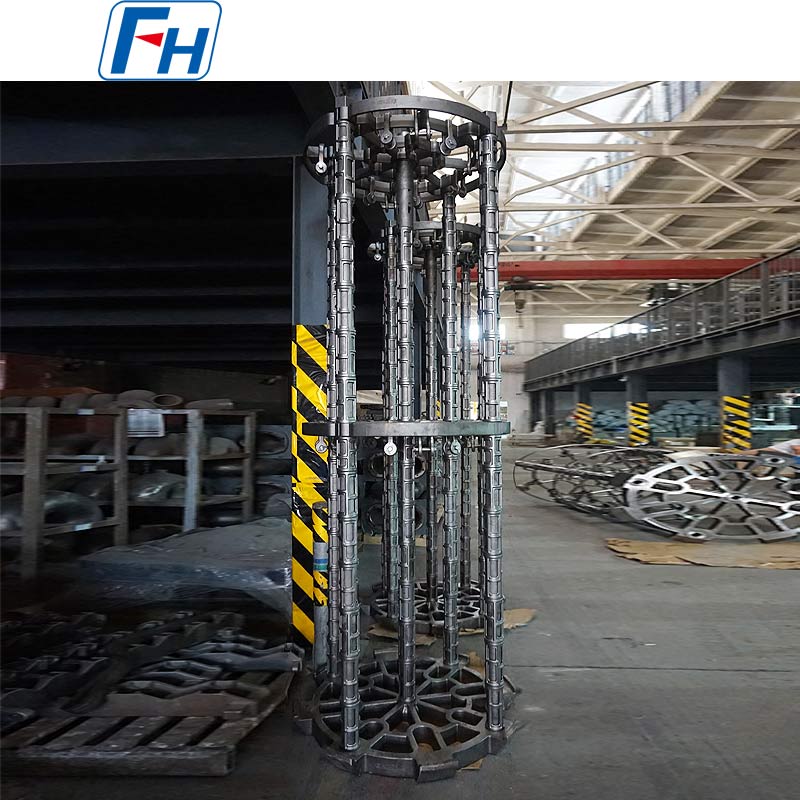 FH® Well-type pece pro tepelné zpracování Příslušenství | Slitina 2520 / 35Cr24Ni7N
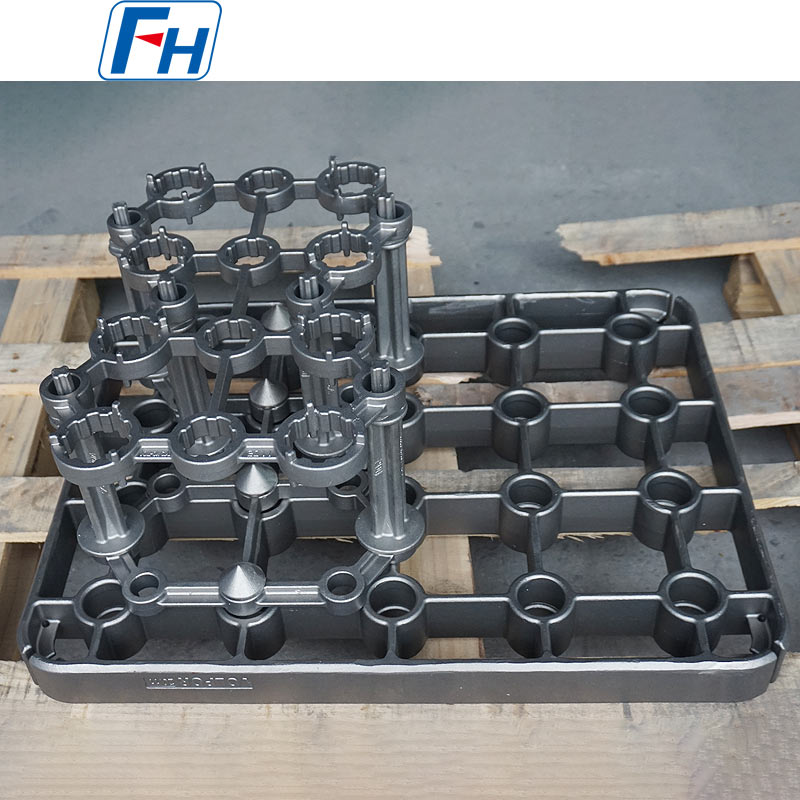 Řešení průmyslového tepelného zpracování FH® – Svítidla pro pece ZG40Cr15Ni35, kterým můžete důvěřovat
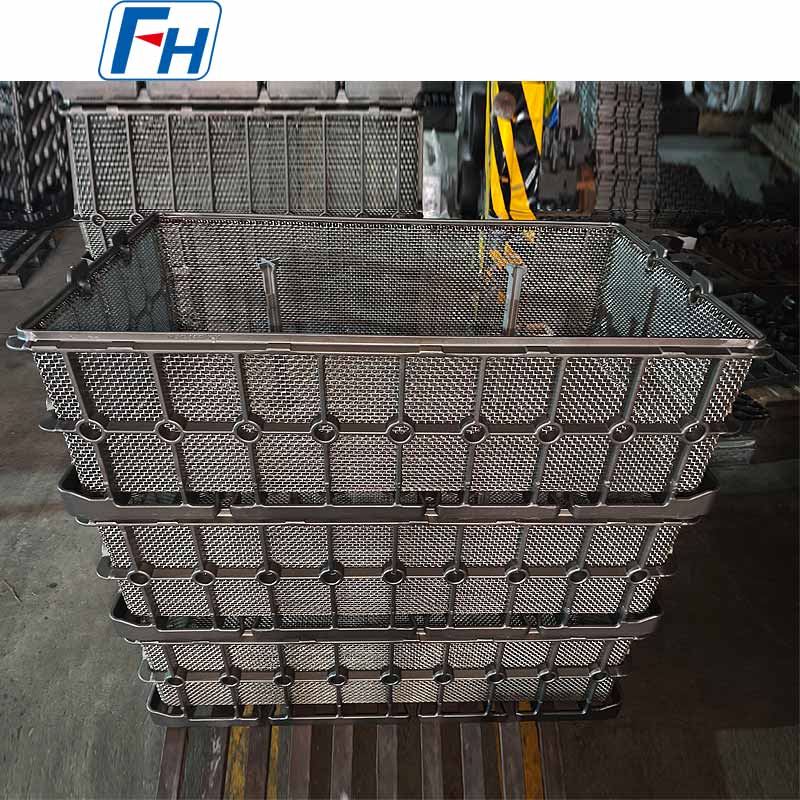 Stohovatelné koše na tepelné zpracování FH® pro aplikace ve vakuových pecích
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.